

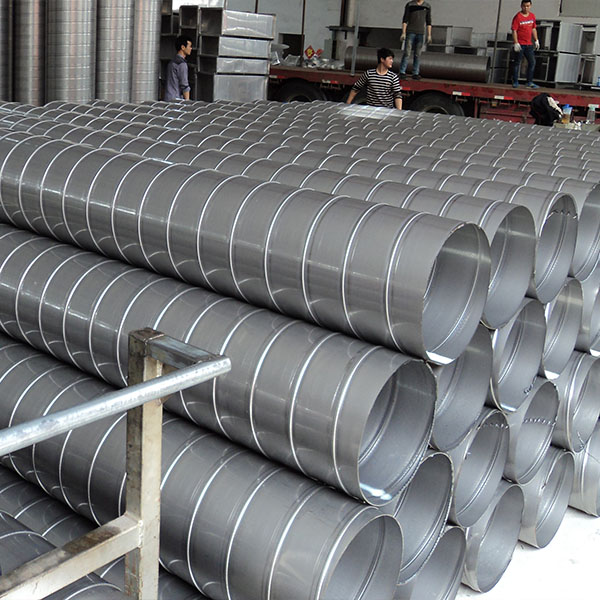
Spiraalisaumateräsputki
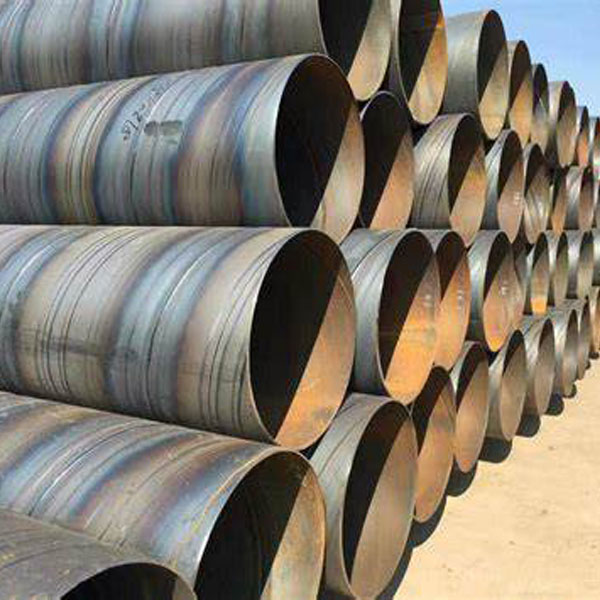
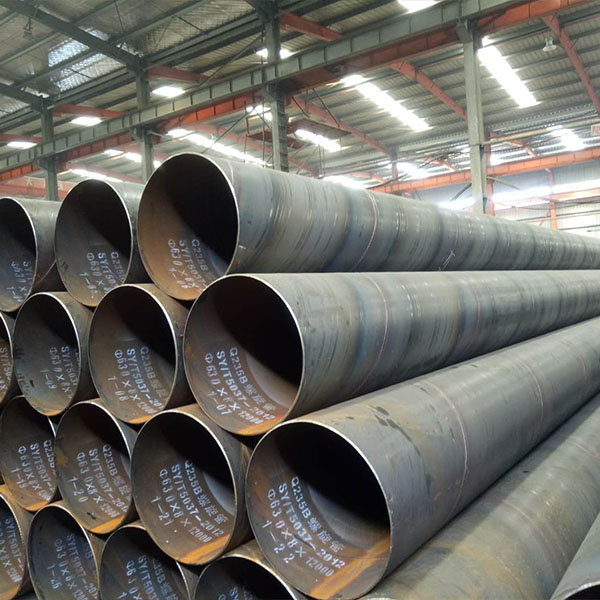
(1) Raaka-aineita ovat teräsnauhakelat, hitsauslangat ja fluksit. Ennen investointeja vaaditaan tiukat fysikaaliset ja kemialliset tarkastukset.
(2) Teräsnauhan pään ja hännän liitos, käytä yksi- tai kaksilankaista uppohitsausta teräsputkeksi kelaamisen jälkeen automaattisella uppohitsauksella korjaushitsausta varten.
(3) Ennen muovausta nauhalle tehdään tasoitus, reunojen leikkaus, reunojen höyläys, pinnan puhdistus ja kuljetus sekä taivutuskäsittely.
(4) Sähköistä kosketuspainemittaria käytetään kuljettimen molemmilla puolilla olevien sylinterien paineen säätämiseen nauhan sujuvan kuljetuksen varmistamiseksi.
(5) Hyväksy ulkoinen ohjaus tai sisäinen ohjausrullanmuodostus.
(6) Hitsaussauman rakoa säätölaitteella varmistetaan, että hitsaussauman rako täyttää hitsausvaatimukset ja että putken halkaisijaa, kohdistusvirhettä ja hitsaussauman rakoa valvotaan tarkasti.
(7) Sekä sisä- että ulkohitsauksessa käytetään amerikkalaista Lincoln-sähköhitsauslaitetta yksi- tai kaksilankaiseen uppohitsaukseen vakaan hitsauslaadun saavuttamiseksi.
(8) Hitsaussaumat tarkastetaan jatkuvatoimisella ultraääniautomaattisella virhetestauslaitteella, joka takaa spiraalihitsausten 100 %:n rikkomattoman testauksen. Jos havaitaan vika, laite hälyttää automaattisesti ja jättää merkin, ja tuotantotyöntekijät voivat säätää prosessiparametreja milloin tahansa tämän mukaisesti vian poistamiseksi ajoissa.
(9) Teräsputken leikkaamiseen yksittäisiksi paloiksi käytetään ilmaplasmaleikkauskonetta.
(10) Kun teräsputkierä on leikattu yksittäisiksi teräsputkiksi, jokaisen erän on läpäistävä tiukka ensimmäinen tarkastusjärjestelmä, jossa tarkistetaan teräsputkien mekaaniset ominaisuudet, kemiallinen koostumus, hitsien sulamistila ja pinnanlaatu. Lisäksi sen on läpäistävä rikkomattomat tarkastukset sen varmistamiseksi, että putkenvalmistusprosessi on pätevä. Tämän jälkeen se voidaan virallisesti ottaa tuotantoon.
(11) Osat, joissa hitsauksessa on jatkuvia ultraäänivirheiden havaitsemisjälkiä, tarkastetaan uudelleen manuaalisella ultraäänellä ja röntgenillä. Jos vika havaitaan, korjauksen jälkeen se tarkastetaan uudelleen rikkomattomalla tarkastuksella, kunnes on vahvistettu, että vika on poistettu.
(12) Putket, joissa teräsnauhahitsaussaumat ja spiraalihitsaussaumoja leikkaavat D-kirjaimen muotoiset liitokset tarkastetaan röntgentelevisiolla tai -filmatisoinnilla.
(13) Jokainen teräsputki käy läpi hydrostaattisen painekokeen, jossa paine saavuttaa säteittäisen tiivistyksen. Koepainetta ja -aikaa valvotaan tarkasti teräsputken hydraulisella mikrotietokoneen tunnistuslaitteella. Koeparametrit tulostetaan ja tallennetaan automaattisesti.
(14) Putken pää työstetään mekaanisesti, jotta päätypinnan pystysuuntaisuutta, viistekulmaa ja tylppäreunaa voidaan säätää tarkasti.
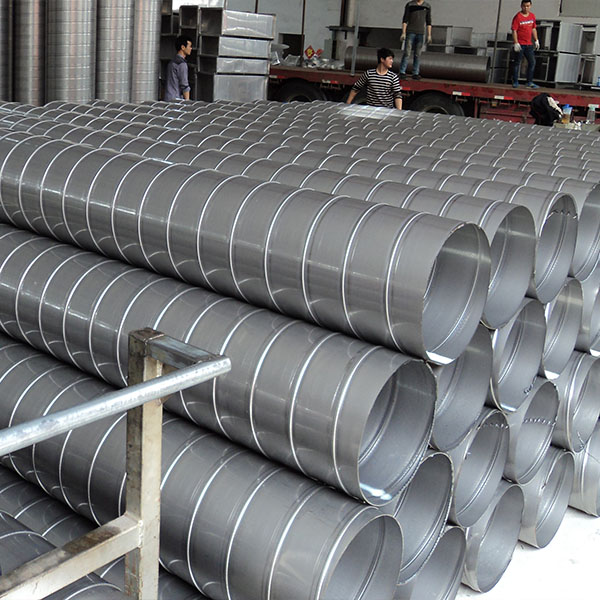
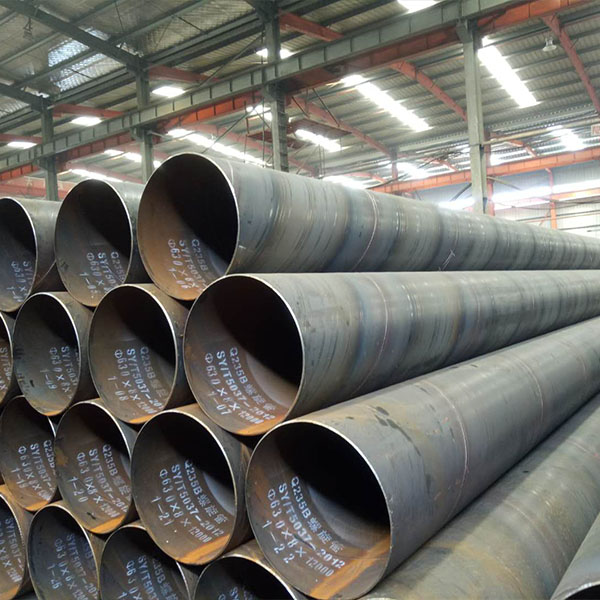
Spiraaliteräsputkia käytetään pääasiassa vesihuoltotekniikassa, petrokemian teollisuudessa, kemianteollisuudessa, sähköenergiateollisuudessa, maatalouden keinokastelussa ja kaupunkirakentamisessa. Se on yksi kahdestakymmenestä kotimaassani kehitetystä avaintuotteesta.
Käytetään nesteiden kuljetukseen: vesihuoltoon ja salaojitukseen. Käytetään kaasujen kuljetukseen: hiilikaasu, höyry, nestekaasu. Rakenteellisiin tarkoituksiin: paalutusputkina ja siltoina; putkina laitureissa, teillä ja rakennusrakenteissa.
Q235A, Q235B, 10#, 20#, Q345(16Mn), L245(B), L290(X42), L320(X46), L360(X52), L390(X56), L415(X60), L450(X65), L480(X), L5(X)
L290NB/MB(X42N/M), L360NB/MB(X52N/M), L390NB/MB(X56N/M), L415NB/MB(X60N/M), L450MB(X65), L485MB(X70), L555MB(X80).